服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
很多人对砂型3D打印的第一印象是"设备很先进"。
确实,打印机从铺砂到喷墨,全程自动化,看起来很科幻。但真正在行业里做过的人都知道一个事实:同样一台设备,用不同品质的原材料打出来的砂型,强度、表面质量、尺寸精度可能差出一大截。
砂子、树脂、固化剂,这三种原材料看起来不起眼,却是决定砂型3D打印质量的"地基"。设备是工具,原材料才是底子。底子不行,再贵的设备也打不出合格的铸件。
这篇文章不讲玄乎的技术原理,只讲清楚三件事:这三种材料各自的关键指标是什么、品质差异会怎样影响打印过程和成品、客户该怎么判断自己用的材料靠不靠谱。
01
砂子:不只是"沙子"这么简单
很多人以为,3D打印用的砂子就是普通铸造砂,倒进去就行。这是一个非常普遍的误解。
砂型3D打印用的硅砂,有一套专门的行业标准——T/CFA 0202032—2022《粘结剂喷射铸型(芯)用硅砂》。它对砂子的要求,比传统铸造用砂严格得多。
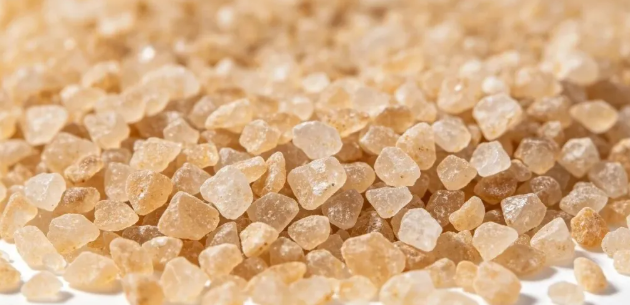
铸造用硅砂颗粒特写:粒度分布和颗粒形状直接决定铺砂质量和表面精度
五个关键指标,决定砂子好不好
第一是SiO?含量。硅砂按二氧化硅含量分为99级(≥99.0%)和90级(≥90.0%)。SiO?含量越高,耐火度越好,浇注铸钢件时越不容易粘砂。如果用在大型铸钢件上的砂子SiO?含量不够,铸件表面粘砂会非常严重,后续清理成本远高于省下的砂钱。
第二是粒度分布。3D打印常用70/140目或100/200目粒度。砂粒越细,打出来的砂型表面越光滑,铸件表面质量越好;但透气性会下降,浇注时容易产生气孔。砂粒太粗则相反,透气性好但表面粗糙。行业研究表明,粒径在106~180 μm的砂粒,综合性能最优。
第三是角形系数。砂粒越接近球形,流动性越好,铺砂时砂层越均匀致密。尖角形的砂粒流动性差,铺砂不实,打印出来的砂型密度不均匀,强度自然上不去。标准里把角形因数大于1.63的归为尖角形,是3D打印中需要避免的。
第四是含泥量。优质3D打印硅砂的含泥量要求控制在0.1%~0.15%以内。泥分多了会消耗树脂、降低粘结桥的有效强度,同时增加发气量。很多人发现树脂加了不少但砂型强度就是上不去,查下来往往是砂子含泥量超标。
第五是含水量。含水量要求≤0.2%。砂子太潮,会稀释固化剂浓度,影响固化反应速度,直接导致起模强度不够。
砂子不好,打印过程中会出什么问题?
砂子流动性差、粒度分布不合理,铺砂工序就会出问题——砂层厚薄不均、表面不平整,打印出来的砂型尺寸精度自然差。研究表明,AFS粒度(平均细度)是影响砂型性能的最主要因素,贡献度高达80%。
砂子含泥量高、酸耗值大,会消耗固化剂里的酸性成分,导致同样的固化剂加入量下固化速度变慢,砂型起模时发软、塌边。
02
树脂:喷头的"生命线"和砂型的"骨架"
如果说砂子是骨骼,树脂就是连接骨骼的肌肉。主流砂型3D打印用的粘结剂是呋喃树脂,也有部分场景用酚醛树脂。
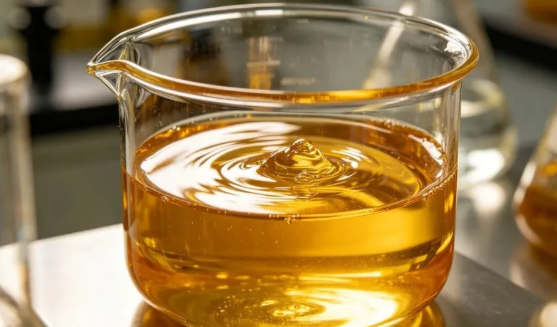
三个关键指标,决定树脂好不好用
第一是纯净度。喷墨打印头是精密电子器件,喷孔直径只有微米级别。树脂里如果有不溶杂质颗粒,直接堵喷头。行业标准要求每20 mL树脂中大于1.4 μm的不溶物颗粒数量控制在极低水平。优质3D打印专用树脂的最大杂质颗粒可以做到0.1~0.5 μm以下。树脂纯净度不够,轻则频繁堵头、频繁清洗,重则直接烧坏喷头——一个喷头的成本动辄几万到十几万。
第二是粘度。3D打印专用呋喃树脂的粘度通常控制在9.5~10.5 mPa·s(20℃),远低于传统铸造用呋喃树脂(约15 mPa·s)。粘度太小,墨滴容易飞溅、产生飞沫;粘度太大,墨滴成形不稳定,喷射速度受影响。粘度不对,打印出来的线条就会歪歪扭扭,砂型边缘精度差。
第三是发气量。树脂浇注时受热会分解释放气体。行业优质水平是8~11 mL/g(850℃条件下)。发气量太大,浇注时砂型里产生的气体排不出去,就会在铸件内部形成气孔缺陷。研究数据显示:树脂加入量低于3%时,砂型强度随树脂量增加快速上升,发气量增加缓慢;但超过3%以后,强度提升变缓,发气量却显著增大——这就是为什么树脂不是加得越多越好。
树脂不好,成品会出什么问题?
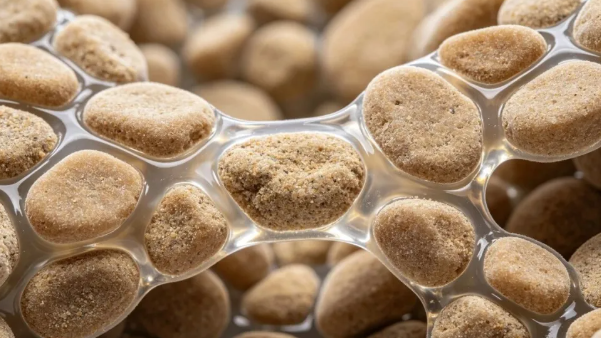
扫描电镜下的粘结桥结构:砂粒之间由树脂交联形成的连接,决定了砂型强度
树脂在砂粒之间固化交联,形成一个个"粘结桥"。这些粘结桥就是砂型强度的来源。研究表明,当固化剂含量足够时,粘结桥直径可以从约5 μm增加到15~20 μm,砂型强度随之显著提升。
但如果树脂本身质量差——比如分子量分布不合理、杂质多、发气量大——粘结桥的质量就不行。表现出来就是:砂型强度不够,合箱搬运时容易崩角;浇注时发气量大,铸件容易出气孔缺陷;表面质量差,铸件清理成本高。
更隐蔽的问题是:有些客户图便宜买了"通用型"呋喃树脂,看起来差不多,但粘度和表面张力不适配喷头,打印过程中频繁断墨、堵头,实际综合成本反而更高。
03
固化剂:反应的"开关"和速度的"调节器"
固化剂是最容易被客户忽略的材料。很多人觉得"不就是酸吗,加进去让树脂固化就行了"。实际上,固化剂的品质和比例,直接决定了固化反应的快慢和质量。
酸性固化剂:主要成分为对甲苯磺酸和硫酸,是触发树脂交联反应的关键
固化剂到底是什么?
主流3D打印用固化剂的主要成分是对甲苯磺酸(PTSA),有时搭配少量硫酸。它的作用是提供酸性环境,触发呋喃树脂的交联固化反应。
行业内开发了C25到C50等不同酸度型号的固化剂,用来适应不同品质的砂子和不同的环境温湿度。夏天温度高,固化反应快,用酸度低一点的;冬天温度低,反应慢,用酸度高一点的。砂子本身酸耗值大(碱性杂质多),就要用酸度高的固化剂来补偿。
固化剂加多加少,会怎样?
研究数据很清楚:当固化剂占砂重的比例从0.4%提升到0.5%以上时,粘结桥从"薄且不连续"变成"厚且连续",砂型抗拉强度显著提升。但固化剂不是越多越好——过量的固化剂会导致固化速度过快,打印过程中刚喷上去的树脂瞬间固化,层与层之间结合不好,砂型容易分层开裂。
行业常用比例是:固化剂占树脂重量的30%~50%,或占砂重的0.2%~0.5%。有研究显示,当固化剂为树脂含量的15%时,砂型抗拉强度达到最大值。
固化剂品质不好还有一个隐蔽问题:游离酸偏高。酸太多,不仅影响固化反应,还会对旧砂再生和环保排放造成压力。
04
三种材料怎么配合,才出好砂型?
单独看某一种材料好,不代表打出来的砂型就好。真正决定质量的是三者的匹配度。
|
|
|
|
|
|
|
|
|
|
太粗→表面粗糙;太细→透气性差出气孔 |
|
|
|
消耗树脂,强度上不去,发气量增大 |
|
|
|
流动性差,铺砂不实,密度不均 |
|
|
|
|
堵喷头,打印中断,喷头损坏 |
|
|
墨滴成形差,砂型边缘精度低 |
|
|
|
铸件气孔缺陷,废品率上升 |
|
|
|
|
太少→固化慢、起模塌;太多→分层开裂 |
|
|
影响旧砂再生,环保压力大 |
一个典型的"配合失误"案例:客户换了一批便宜砂子,SiO?含量降了、含泥量升了,但树脂和固化剂比例没跟着调。结果就是:砂子含泥多消耗了固化剂,固化速度变慢,起模时砂型发软;浇注时又因为砂子耐火度不够,铸件表面大面积粘砂。算下来,省了砂子的钱,赔上了铸件废品和后处理成本。
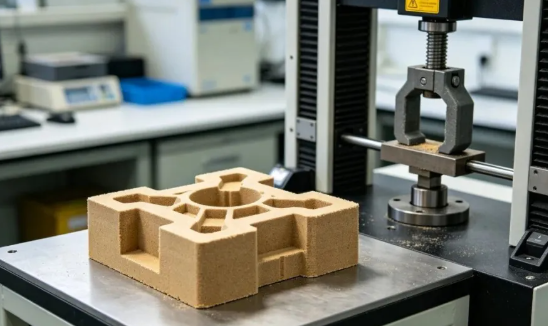
这就是为什么我们常说:3D打印砂型的质量问题,七成出在原材料,三成才出在工艺和设备。
结尾
砂型3D打印不是"买台设备就万事大吉"的生意。设备决定了你能不能打出来,原材料决定了你打出来的东西能不能用。
砂子、树脂、固化剂,三种材料加起来的成本,在整个3D打印砂型的成本里占比并不算高。但它们对最终质量的影响,比设备参数的调整大得多。
看懂这一点,你就不会再单纯比较"每公斤砂型打印多少钱",而是会问:用的是什么砂子?树脂发气量多少?固化剂怎么配?——这才是真正决定你铸件成本和质量的问题。
-End-
声明:部分资料来源网络,仅用于学习

 客服MM 小陈