服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
砂型3D 打印原材料标准解读
于瑞龙1,2,常 成3,王 岩1,2,谭 锐1,2,周英伟1,2,
王鹏伟1,2,李 玲1,2,
高天娇1,2,岳 野2,尹绍奎1,2
(1. 高端装备铸造技术全国重点实验室,辽宁沈阳 110022;2. 中国机械总院集团沈阳铸造研究所有限公司,
辽宁沈阳 110022;3. 联信铸砂集团有限公司,辽宁彰武 123000)
摘 要:对中国机械工程学会发布的《铸造用3D打印呋喃树脂》《铸造用3D打印固化剂》《铸造用3D打印硅砂》等三项标准进行了系统解读,详细介绍了标准中涉及的电导率、堆积密度、颗粒度等技术指标设立的目的、检测方法选择、等级设置原则等,对铸造用3D打印原材料的应用机理做出探讨,并对相关标准的国内外概况及重要意义进行了介绍,最后对3DP标准未来的发展趋势进行了展望。
关键词:砂型3D打印;原材料;铸造标准;标准解读
快速铸造技术是先进的新兴产业技术。以卫星支架、航空机匣、发动机缸体缸盖等为典型代表的关键铸件形状复杂、壁厚相差悬殊、质量要求高,采用传统铸造方法,需要多套甚至数十套模具翻模,铸型制造难度大,精度难以保证。针对以上关键复杂铸件制造的难题,以3D砂型打印技术为代表的数字化制造技术为铸型快速制造提供了可能。3D砂型打印技术一方面可以实现单件、复杂、小批量、高附加值铸件短流程低成本生产,另一方面能够快速开发样件,缩短了样件的试制周期,加速复杂大型铸件的制造,提高制造业竞争力和促进智能制造的快速发展。此前使用的铸造用3D原材料在国内外均没有统一的标准和检测方法,制约了3D打印设备制造、原材料供应、3D打印工艺应用的发展,为此制定标准来填补此项空白,建立统一的技术指标要求和检测方法规范,促进3D打印技术推广应用,提升铸造行业发展水平具有重要意义。
中国机械工程学会铸造分会于2020年4月开展制定铸造用3D打印原材料标准的工作,于2021年5月实施了《铸造3D打印用呋喃树脂》《铸造3D打印用固化剂》《铸造3D打印用硅砂》三项标准,本文对此三项标准的部分指标及检测方法进行解读,并从铸造用3D原材料生产应用方面对我国铸造3D打印行业发展、铸件质量提升做出展望。
1 铸造用3D打印原材料标准部分指标解读
3D打印砂型芯首先要满足铸件生产的要求[1],由于3D打印砂型大部分具有复杂、细小、薄壁等特点,型砂强度、发气量、溃散性、膨胀系数等指标要求相比传统造型的原材料更加苛刻。因此新标准中对此类指标如呋喃树脂的抗拉强度、硅砂的含水量、含泥量等均按铸造相关标准的上限要求,在此不做过多解读。本文只针对不同于常规造型制芯工艺要求的原材料指标进行分析。
1.1 铸造用3D 打印呋喃树脂
3D打印的呋喃树脂是由喷墨打印头喷射而出,因此树脂首先应满足打印头对喷射液体的粘度、密度、pH值、饱和蒸气压等要求,目前国内外绝大部分砂型3D打印设备采用的打印头为富士公司系列产品,少量设备厂商使用赛尔、爱司凯公司打印头。无论哪种打印头对树脂的四项指标要求基本相同,其中饱和蒸气压因对产品质量影响较小,检测较为困难,因此在标准中排除该指标;树脂对喷嘴的腐蚀性是另一个重要指标,主要考察树脂在较高温度(50 ℃)长时间(3~6个月)下对喷嘴的金属材质、胶粘剂的腐蚀情况,不同厂商和型号的打印头所使用材料不同,如富士公司蓝宝石、北极星两个系列打印头的材质就不完全相同,此项检测多由设备厂家实施,因此本标准也没有收入该指标。
目前砂型3D打印设备采用传统喷墨印刷、纺织印染等行业用打印头,尚未有铸造专用3D打印头,而铸造用3D打印呋喃树脂与传统喷墨打印用原材料有着极大不同,因此在本标准制定中对下面几个指标重点体现了铸造用3D打印原材料的特殊性。
1.1.1 电导率
电导率是电阻的负数,用微西门子每厘米(μS/cm)表示,表示液体中的盐分含量,印染、印刷墨水对电导率的要求是103~104 μS/cm。在铸造用3D打印呋喃树脂中,电导率可以直接反映树脂中各类带电离子、胶体颗粒的数量。带电离子在打印头中不断变化的电压作用下形成电池效应,腐蚀喷嘴内部的金属部件;当胶体颗粒过多时,树脂易进一步聚合成大分子团颗粒堵塞打印头。因此对于铸造用3D打印用呋喃树脂来说,电导率越低越有利,是非常重要的物理参数。
本标准采用电极法测量铸造3D打印用呋喃树脂的电导率,利用两个面积和间距都固定不变的电极,插入树脂中测出两极间的电阻,根据欧姆定律及电阻与电导率的关系,计算出电导率。根据我们收集的国内外树脂实测情况,将电导率规定为两级,Ⅰ级是与国外树脂相接近的G≤15 μS/cm,Ⅱ级是国内先进水平15 μS/cm<G≤60 μS/cm。
1.1.2 表面张力
本标准制定的表面张力为铸造用3D打印用呋喃树脂与空气间气液界面的表面张力,即气液界面上液相的分子间力大于气相的分子间力,使液体表面有自动收缩的倾向,这种引起液体表面自动收缩的力为表面张力。表面张力直接影响树脂从打印头喷出后在下落过程中液滴成形能力,以及与砂粒接触后,通过毛细管现象被吸入砂粒间隙后,树脂对砂粒表面的润湿能力。
本标准的方法参照ASTM D971—20 《StandardTest Method for Interfacial Tension of Insulating LiquidsAgainst Water by the Ring Method》[2]的方法,将浸入树脂液体内的金属圆环拉出液面,树脂在金属圆环脱离液体时的内缩力,即为该树脂的表面张力。表面张力应有一个合理范围,通过大量试验验证,结合打印头对此指标的要求,我们将其规定为25 ℃时35~50 mN/m。因打印头等打印条件的不同,表面张力并没有绝对的优劣区别,但超出此范围时就会出现卫星液滴过多、对砂粒包覆不完全等问题。
1.1.3 清洁度及颗粒度
这两个指标定义了铸造用3D打印呋喃树脂中杂质的数量和分布状态。清洁度是指每20 mL铸造3D打印用呋喃树脂中含有大于1.4 μm的不溶物颗粒的总数量。树脂中不溶物越多,越容易堵塞喷嘴口,从数量而论是越少越好,本标准中参照美国航空航天联合会的NAS1638标准中清洁等级6而定,如表1。
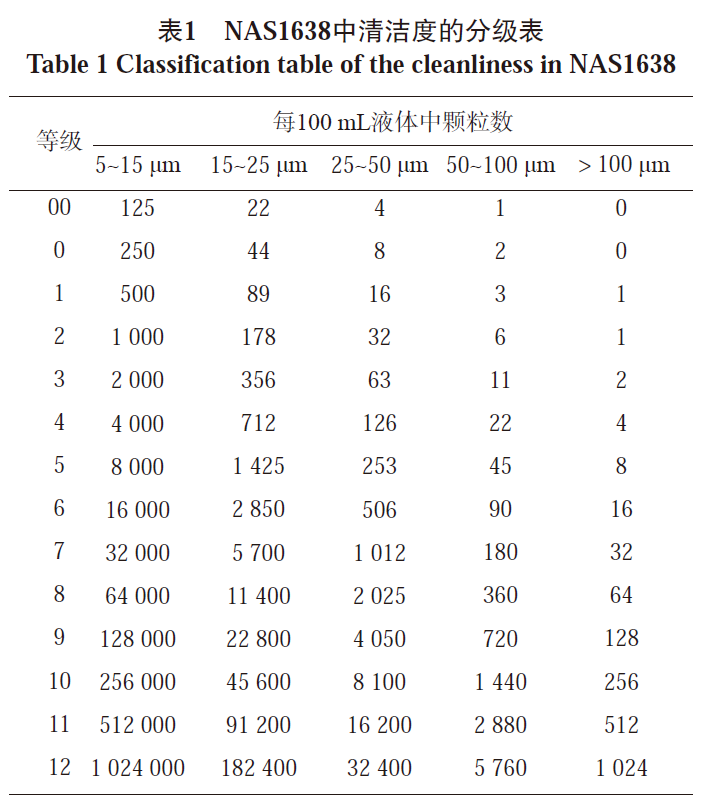
对于这个指标准确的定量分析,目前只有仪器法。我们先后在国内的欧美克、百特等厂家的仪器测试,只有在1.4 μm以上的颗粒才能保证10%以下误差率。
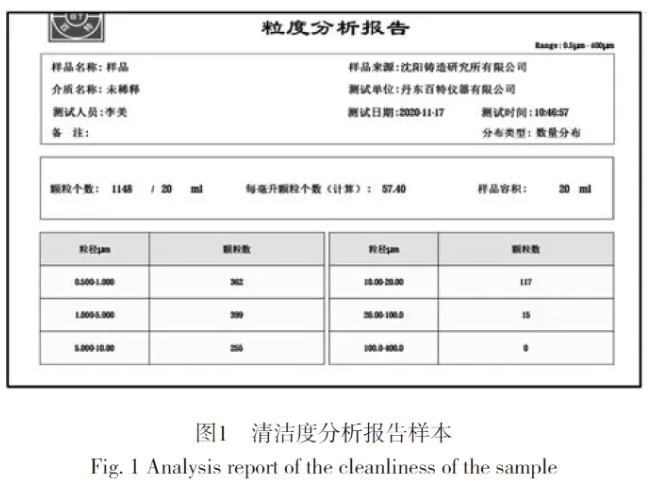
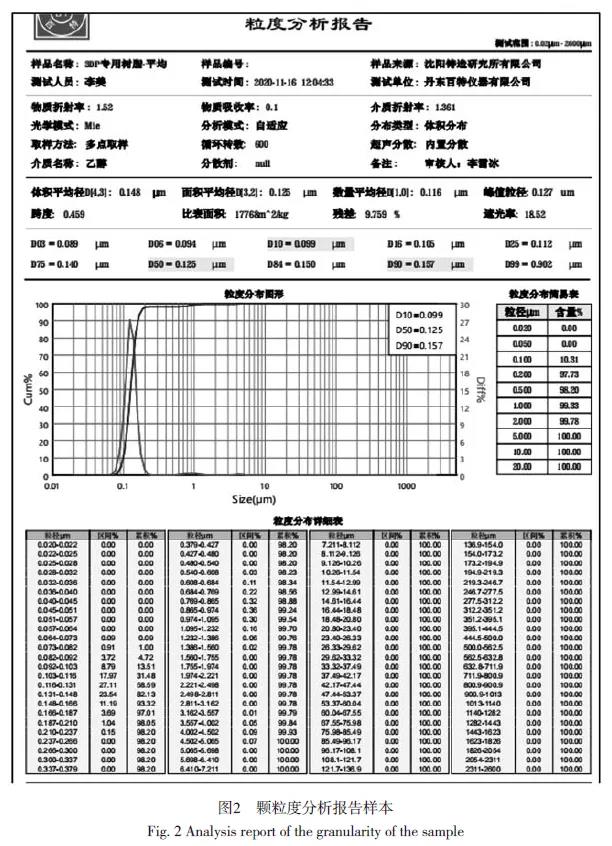
铸造3D打印用呋喃树脂中颗粒的分布状态,本标准中特指D99,即样品颗粒体积百分数累积分布中,其累积值达到99%时,所对应的粒径,单位为μm。在树脂中尺寸越大的颗粒,越容易堵塞打印头,此项指标规定了树脂中大于5 μm颗粒的占比不能超过总颗粒数的1%。图1、图2为中国机械总院集团沈阳铸造研究所有限公司某批次产品清洁度和粒度分布检测报告。
1.2 铸造用3D 打印固化剂
铸造用3D打印固化剂是先将其与硅砂混拌均匀后,再进行喷墨打印。固化剂中的有机物会包覆在砂粒表面后,通过正压、负压或螺旋给料机等方式输送到打印机中的砂斗,然后靠重力或振动方式进入铺砂器,再完成铺砂动作。这些机械过程要求固化剂中的腐蚀性物质尽可能少,主要是游离硫酸量来降低酸对上述机械部件的腐蚀;某些设备在打印过程中采用灯管加热的方式促进粘结剂硬化, 加热温度为80~120 ℃,在这种条件下,固化剂中的酸会和有机溶剂或水形成酸性蒸汽接触打印头底板和打印头口,造成粘结剂粘度变大影响喷射,严重者会堵塞打印头,因此本标准中相对于GB/T 21872—2008《铸造自硬呋喃树脂用磺酸固化剂》中的游离硫酸指标提出了更高的要求;从固化速度、强度的方面考虑,较高的总酸度对于砂型3D打印这种无需考虑可使用时间的工艺是有利的,但从对设备腐蚀角度考虑,特别是对刮砂板、打印头底板这些精密部件,总酸度低更具有优势,综合两者,我们认为总酸度也不宜超过30。在这个总酸度条件下,在环境温度(25±5)℃ 3D打印车间,呋喃树脂可以正常硬化。
1.3 铸造3D 打印用硅砂
3D打印工艺的砂型/芯通常是由0.2~0.5 mm厚的砂层叠加而成,与传统造型制芯工艺存在较大不同,无论砂型/芯密度还是表面粗糙度都不如后者,因此3D打印用硅砂除了要满足铸造需要的耐火度、膨胀率、再生性、经济性等因素外,以下因素也应受到重视。
1.3.1 松装密度、振实密度及压缩度
松装密度是指硅砂在特定容器中处于自然充满状态后的密度。在一些没有紧实装置的打印设备上,砂型芯的密度接近松装密度。
振实密度是指硅砂装填在特定容器后,对容器进行一定强度的振动,使颗粒处于紧密接触状态,这时的粉体密度叫振实密度。由于砂型/芯层与层之间会有树脂,砂型/芯的密度会与振实密度接近,但略小于振实密度。
同一试样振实密度与松装密度之差与振实密度之比为压缩度。压缩度越小,硅砂的流动性越好。引入这个指标,可以从另一方面考察3D打印用硅砂流动性能,压缩度大的硅砂在刮砂板刮平后,可以得到表面质量更好的砂型/芯。
1.3.2 休止角
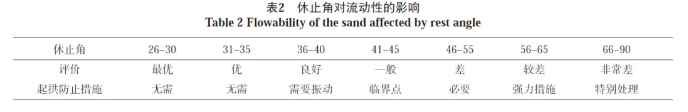
在静平衡状态下,铸造用3D打印硅砂堆积斜面与底部水平面所夹锐角叫做休止角。休止角也称安息角或自然坡度角。休止角直接反映了硅砂在砂斗、铺砂器中的流动性能。在试验中得到以下经验,当硅砂的休止角达到36以上,自然流动困难,需要一定振动才能流动;当大于41时,硅砂非常难以流动,会在流动时出现局部拱起现象,常规的振动装置无法使硅砂完成正常铺砂,必须施加振动才能实现砂的铺展、紧实,当然固化剂的加入肯定会增加硅砂的休止角(见表2)。
2 铸造用3D打印原材料标准的发展趋势
20世纪90年代, 麻省理工学院申请“ t h r e e -dimensional printing”专利,3D打印工艺专指类似印刷、印染行业使用喷嘴喷射墨水的制造工艺,也可称为喷墨3D打印。2009年,ASTM成立ASTM F42增材制造技术委员会,2011年,ISO成立ISO TC261增材制造标准化技术委员会,并签署协议制定联合标准,颁布ISO/ASTM 52900—15《增材制造-通用要求-术语》,2016年,我国成立SAC/TC562全国增材制造标准化技术委员会,颁布GB/T35021—2018《增材制造工艺分类及原材料》,均将增材制造分为7大基础工艺,其中3DP工艺被命名为“增材制造-粘结剂喷射”,但这与我们所说的铸造用3D打印并无矛盾之处,由此可见,
铸造用3D打印原材料的标准在制定之初,就应考虑到在国内乃至国际标准的发展趋势和基本要求。铸造用3D打印是一种间接制造成品的工艺,因而有着与其他增材制造材料不同的特殊性,成本和回用性影响更大,但产品质量对成品(铸件)同样起着至关重要的作用,其专用材料的未来发展趋势与所有功能性材料是一致的,趋于通用化和专业化两个方向发展。从粉料而言,除现在较为普遍的硅砂外,人造砂、石墨粉、石膏粉等会在特种铸造中大量使用,为配合多种粉料联合铺砂的工艺,锆砂、镁砂、铬铁矿砂也会得到使用;在粘结剂方面,无机粘结剂将会取代现有的呋喃树脂、酚醛树脂成为主流,固化工艺也会从酸类催化剂硬化方式丰富为热固化、微波固化、气体固化等固化方式;现有有机粘结剂也会为适应存在大量狭长孔隙、细长管路的砂芯,浮砂清理、涂料涂覆困难而开发出易清理、可用静电喷涂的树脂;为适应采用双打印头、多打印头工艺,将不同的粘结剂、固化剂喷射到粉床上,提高砂芯局部强度、减少废砂,对干粉涂料的静电吸附的工艺和设备,固化剂也要求对喷嘴至少在常温状态下有较低的腐蚀性、耐干性和清洁度。
基于以上两方面的要求,铸造用3D打印原材料标准首先要符合国际、国内增材制造标准的基础要求,同时适应铸造行业的发展趋势,在低碳、清洁、绿色方面做好工作。作为第三层次的专用标准,同样基础标准要首先完善,术语、安全、包装、测试项目、测试方法、检查方法、采购指南、通用要求等标准应优先制定,这是重要而又繁琐的工作,需要大量的院校、科研单位、材料生产和使用企业、设备厂商、物流仓储企业参与进来,为铸造3D打印行业现有产品做好规范,为后续发展打好基础,尽快完成行标、国标的编制;在此基础上,各类产品制定材料标准,并针对3D打印行业技术更新快、普及率低等特点,尽量做到各团体标准内容统一、更新及时,为我国的铸造用3D打印行业发展起到技术引领及支持作用。
参考文献:
[1] 李远才. 铸造手册第4卷:造型材料(第4版) [M]. 北京:机械工业出版社,2020,12.
[2] ASTM. Standard test method for interfacial tension of insulating liquids against water by the ring method:ASTM D971-20 [S]. UnitedStates:2020.

 客服MM 小陈