服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
不用开模、不用等木模、不用为“试制一炉”花掉几万块——但前提是,你的产品得“对路”。
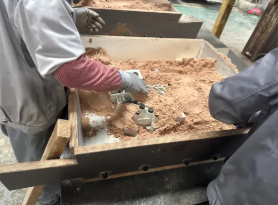
很多铸造采购和研发工程师都有这样的困惑:听说砂型3D打印省去了模具费,但报价单上的单件成本看起来又比传统铸造高。到底什么情况下它真的更便宜?我的产品能不能用?用了会不会踩坑?
这篇文章不谈虚的,直接用成本逻辑、适用边界和真实案例,帮你建立一套快速判断的方法。
一、先理解成本逻辑:砂型3D打印省的不是“单价”,是“模具费”
传统砂型铸造的成本结构中,有一笔绕不开的固定投入:模具(木模或金属模)的制作费用和周期。一副中等复杂度的木模制作周期最少20天,成本高达几万元甚至几十万元。这笔钱不管你最终浇注1件还是1000件,都得先花出去。
砂型3D打印的逻辑完全不同——它直接根据三维数模打印砂型和砂芯,模具成本为零。传统铸造中的工装夹具、砂型、砂芯制造等工序全部由3D打印一步替代。
这意味着,成本对比的核心不是“单件打印费 vs 单件造型费”,而是:
传统路线总成本 = 模具费 + 单件造型费 × 批量
3D打印路线总成本 = 单件打印费 × 批量
当批量足够小,模具费摊到每件上就很高;当批量足够大,模具费被摊薄后,传统路线的单件成本优势就会显现。两者之间存在一个“盈亏平衡点” ,这个点落在哪里,取决于产品的复杂度。
二、什么时候砂型3D打印比开模更便宜?三个关键判断
判断一:批量落在“盈亏平衡区间”内
研究表明,对于复杂度较低的产品,批量在45件以下时,砂型3D打印具有成本优势;但对于复杂度较高的铸件,即使批量达到1000件,3D打印仍可能比传统开模更经济。
行业实践数据进一步给出了参考:多数复杂零件在批量50~100件以内就能跨过盈亏平衡线,因为3D打印彻底消除了模具这一固定成本。
简单记一个决策规则:零件越复杂、批量越小,3D打印越划算。如果零件简单、批量上千,传统开模仍然是最经济的方案。
判断二:产品处于研发试制或设计迭代阶段
这是3D打印优势最明显的场景。以汽车发动机缸体、缸盖为例,传统工艺前期开模研发成本就达几十万元,生产周期长达几个月;而使用3D打印,省去开模费用后,仅需几周就能完成从数模到浇注的全流程。
判断三:产品结构复杂,传统开模本身就很贵
当铸件具有复杂内腔、薄壁结构、螺旋流道等特征时,传统木模的制作难度和成本会急剧上升,甚至有些结构手工造型根本无法完成。3D打印对铸件结构“敏感度低”,无需考虑起模斜度,可以一体化打印出传统工艺无法完成的复杂型腔。
制浆转子的案例很典型:传统木模制作周期最少20天、成本几万元;3D打印直接导入数模,制作周期仅1天,完全省去开模成本,且不用考虑起模斜度。
三、不是所有产品都能用——四个硬性边界
了解了“什么时候便宜”,还要清楚“什么产品做不了”。砂型3D打印并非万能,以下边界需要提前评估:
① 尺寸受设备成形范围限制。 目前主流工业级砂型打印机的成形尺寸从1.6米到4米不等。爱司凯最新推出的JRASK4025特大型砂型3D打印机已将成形尺寸拓展至4000×2500×1500mm,是目前行业内少有的四米级砂型打印设备。该设备采用64个喷墨打印头ONEPASS一次扫描成型方案,成型效率有望达到同等设备的2倍以上。这意味着,像大型汽车底盘这类尺寸近4米的一体化铸件,可直接整体打印成型,无需分块拼接。而对于超出设备成形范围的铸件,则仍需考虑分块打印再拼合,但这会引入接缝处裂纹、气隙等铸造缺陷风险。
② 分层厚度制约表面质量。 目前砂型3D打印的分层厚度主要在0.2~0.5mm之间,打印大尺寸铸型时效率偏低。研究显示,当分层厚度大于0.8mm时,砂型表面质量和精度就不满足大尺寸铸型的铸造要求了。
③ 设备和材料成本仍是门槛。 工业级砂型3D打印设备投资超100万元/台,3D打印专用砂(如覆膜砂)进口材料价格达每吨2000元。对于年产铸件量不大的中小企业,如果选择自购设备,需要仔细测算投资回收期;选择外包打印服务则更灵活。
④ 超大批量生产经济性不足。 砂型3D打印在小批量定制化场景优势明显,但大规模生产时,传统铸造的效率和成本仍然更有竞争力。目前大批量生产的经济性尚未突破。
总结一下判断框架:
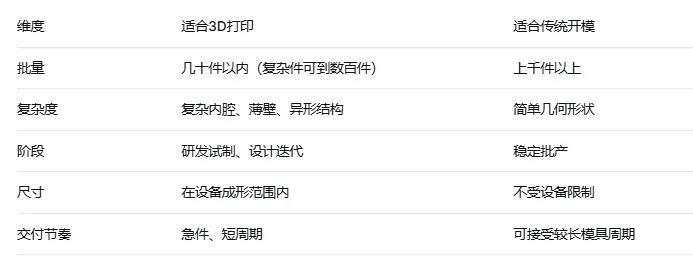
四、哪些产品用砂型3D打印更有优势?真实案例
案例1:宝马发动机缸体砂芯——十余年的量产验证
宝马Landshut轻金属铸造厂使用砂型3D打印生产复杂气缸盖砂芯已超过十年。这些砂芯具有薄壁、倾斜的水套通道,传统芯盒制造极为困难和昂贵。当模具成本和模具风险是最大支出项时,消除它们比优化它们更划算。
案例2:大众变速箱壳体——解决传统工艺难以处理的内部结构
大众汽车在变速箱壳体生产中应用砂型3D打印技术,解决了传统工艺难以处理的复杂内部结构问题,不仅提高了铸件精度、减少了材料浪费,还缩短了交付周期。
案例3:大型汽车铝合金底盘——一体化铸造从构想到现实
传统汽车底盘由上百个甚至上千个零部件焊接组合而成,制造工艺复杂、强度和精度受限。国恒科技通过应用3D打印砂型技术结合传统重力铸造,大型铝合金底盘的一体化铸造已成功实现,解决了大型薄壁件充型难、砂型合模装配精度等难题。
五、一张表帮你快速判断
如果你的产品符合以下特征中的任意两条以上,砂型3D打印很可能比开模更划算:
? 年需求量在几百件以内
? 结构复杂,有传统工艺难以脱模的内腔或流道
? 处于研发试制或小批量定制阶段
? 对交付周期要求紧迫,等不起4~8周的模具制作
? 产品设计可能还会迭代修改
如果你的产品是简单几何形状、年需求上千件、设计已经定型,那传统开模仍然是更经济的选择。两条路线不是替代关系,而是互补关系——“3D砂型打印解决的是‘快’和‘复杂’的问题,传统模具解决的是‘便宜’和‘量大’的问题”。
一句话总结:砂型3D打印的省钱逻辑,本质上是帮你省掉那笔“还没开始生产就已经花出去”的模具费。批量越小、结构越复杂、时间越紧迫,这笔账就越划算。如果你手上有正在纠结的铸件项目,不妨拿上面的判断表过一遍——也许你已经站在盈亏平衡线的正确一侧了。
-End-
声明:文章提及的数据为行业平均水平,仅供参考,实际情况可能存在误差。

 客服MM 小陈