服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
在铸造车间里,砂子从来不是配角。它决定了砂型的强度、铸件的表面质量、旧砂的再生效率,甚至关乎车间里那股刺鼻气味到底有多重。中国铸造用硅砂资源正处于枯竭趋势,价格逐年攀升,环保标准不断提高,废砂处理成本持续上升。选什么砂、用什么工艺,正在成为铸造企业不得不重新算的一笔账。
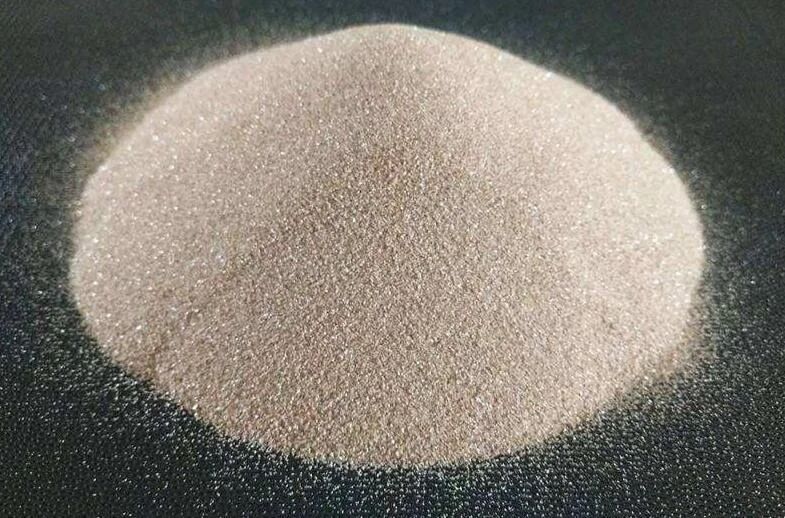
今天聊两个话题:硅砂、陶粒砂、宝珠砂这三种主力造型材料,各自适合什么场景;以及砂型3D打印究竟在哪些维度上改写了传统翻砂的游戏规则。
一、三种砂,三种活法
硅砂:老大哥的舒适区与天花板
硅砂是铸造行业用量最大的原砂,价格低、来源广,铸铁和普通铸钢件的大批量生产至今绕不开它。但硅砂有一个绕不过去的物理缺陷:在573°C时,石英会发生α到β的相变,伴随急剧的体积膨胀。这个膨胀带来的直接后果是砂型表层开裂,铁液渗入裂纹,铸件表面出现脉纹缺陷。
不同产地的硅砂品质差异也很大。一项对比研究显示,鄂尔多斯硅砂形貌最差,呈尖角、片状,24小时抗拉强度只有0.277 MPa;通辽硅砂和海南海砂呈圆形或多角形,强度接近0.6 MPa,抗破碎能力也明显更好。换句话说,硅砂不是一个统一的产品,选对产地和粒度,和选对砂种同样重要。
硅砂的合理应用场景其实很清晰:普通灰铸铁件、对表面质量要求不苛刻的中低端铸件、大批量流水线生产。一旦铸件结构复杂、壁厚差异大、或者材质为合金钢或高锰钢,硅砂的膨胀问题就会从“可接受”变成“不可接受”。
陶粒砂:硅砂和宝珠砂之间的务实解
陶粒砂是一种人工烧结砂,粒形呈圆形,膨胀率仅为硅砂的6.7%左右。它的24小时抗拉强度为0.667 MPa,高于硅砂,低于宝珠砂,抗破碎能力也介于两者之间。
这个“居中”的位置,恰恰是它的价值所在。在冷芯盒制芯和覆膜砂工艺中,陶粒砂已经在气缸体油道芯子、水道芯子等场景中替代宝珠砂,实现了成本与性能的平衡。其耐火度高于1750°C,完全满足铸铁生产的使用要求,堆积密度又接近硅砂,对现有造型设备的适配性较好。
陶粒砂的短板在于表面存在孔洞,在冷芯盒工艺中强度表现不如宝珠砂。但对于那些“硅砂不够用、宝珠砂用不起”的中等复杂度铸件,陶粒砂提供了一个务实的中间选项。
宝珠砂:为“难搞的铸件”而生
宝珠砂是一种电熔陶瓷砂,粒形接近正球形,热膨胀系数约为硅砂的1/5,耐火度高,化学性质稳定。在碱酚醛树脂砂体系中,宝珠砂的24小时抗拉强度接近0.9 MPa,是三种砂中最高的,破碎和粉化率极低,粉尘含量基本无变化。
这些性能叠加在一起,指向的是硅砂搞不定的那些场景:铸钢件、合金钢件、高锰钢件、发动机气缸体和气缸盖。宝珠砂的激冷效果好,能改善铸件表面组织致密性,在铸钢件生产中可有效防止脉纹缺陷。在发动机铸件领域,宝珠砂已经是最大的应用场合,覆盖气缸体、气缸盖、排气歧管和涡轮增压器壳体等关键零件。
代价是价格。宝珠砂的成本远高于硅砂,但换来的是旧砂回收再利用率超过98%,以及粘结剂用量的显著降低。对于铸件废品率每降低一个百分点都意味着可观收益的高端铸件来说,这笔账算得过来。
二、3D打印砂型:把“做模具”这件事删掉了
传统翻砂铸造的流程是线性的:设计图纸→制作木模或金属模→翻砂造型→合箱浇注。每一道工序都需要人工介入,每一次修改都要从模具端重新开始。一个复杂铸件从图纸到样品,两三个月是常态。
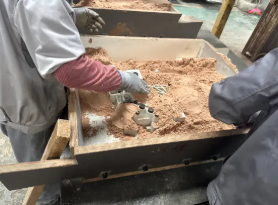
砂型3D打印做的事情很简单:把中间“制作模具”这个环节直接跳过了。三维模型数据直接驱动铺砂头和喷墨头,一层砂一层粘结剂,逐层堆积出砂型和砂芯。传统工艺中虚线框内的模样制作、制芯、造型环节被打印精确成形取代,显著缩短了砂型铸造周期。
这种“无模化”带来的变化是多方位的:
【周期压缩】中船陕柴在异形管段研制中采用3D打印砂型工艺,从图纸设计到合格砂型产出的周期缩短超过60%。常州华德机械的样品开发周期从3个月压缩到3天。对于处于研发阶段的产品,这个速度差直接决定了能否抢到订单。
【材料效率】传统工艺生产一吨铸件需要消耗5吨砂,3D打印只需要1吨,砂用量减少80%,能耗降低50%。研究数据显示,砂型3D打印的材料利用率在90%以上。用完的砂型还可以回收再利用,全程固态、无异味。
【设计自由度】 中船陕柴的案例中,3D打印砂型“完美复刻出异形管段复杂的内外腔几何形态”,破解了传统制造工艺难以突破的复杂结构成型瓶颈。传统翻砂中砂芯需要分块制作再组装,人工误差累积导致尺寸精度下降;3D打印的砂型砂芯一体成型,不存在拼合偏差。
3D打印砂型也有它的边界。设备投资是硬门槛,工业级砂型3D打印机单台成本普遍在百万元以上,进口专用砂价格达每吨2000元。打印砂型的整体强度通常只有传统制芯强度的50%~77%,在浇注过程中需要更谨慎的工艺设计。目前它在单件和小批量复杂铸件中的成本优势已经确立——无模化铸造可将小批量生产成本降低70%——但大批量生产的经济性尚未突破。
行业数据给了更具体的参照:砂型3D打印可将砂型制造周期缩短70%,但设备投资超300万元/台,标准化缺失仍是产业化瓶颈。
结语
三种砂的选择逻辑,本质上是在“铸件要求”和“成本约束”之间找平衡点。硅砂守住大批量普通铸件的基本盘,陶粒砂填中间地带,宝珠砂打高端硬仗。而3D打印砂型的角色,不是在替代某一种砂,而是在替代一整套“做模具再翻砂”的生产组织方式。它擅长的是复杂结构、快速迭代、小批量高附加值——恰好是传统翻砂最不擅长的领域。
当砂子从模具的“翻版”变成数据的“直译”,铸造车间的核心竞争力也在悄悄位移:从老师傅的手感和经验,转向对材料性能和数字化流程的系统理解。
-End-
声明:文章提及的数据为行业平均水平,仅供参考,实际情况可能存在误差。

 客服MM 小陈