服务热线
0757-82268029
佛山市国恒网络科技有限公司
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
网址:http://www.industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
打印不愁,清砂难!砂型3D打印的瓶颈该怎么破?
创建时间:2026-10-28 来源: 阅读量:94
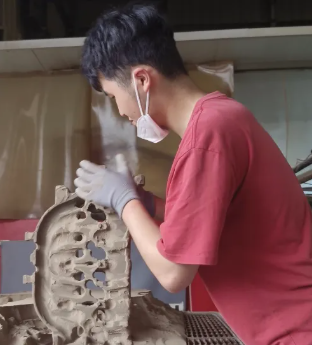
很多企业上新砂型3D打印设备之后,都会遇到同一个困惑:设备打印速度很快,复杂砂芯一次成型,可到了后处理清砂环节,瞬间卡住产能。 很多人只看到砂型打印的优势,却不明白:为什么明明是机器打印出来的砂型,还要花费大量人力、时间去清理散砂?今天这篇文章,我们从原理讲起,聊聊这个工艺自带的痛点,以及国恒科技给出的整套解决方案。
为什么砂型3D打印成型后,清砂工序必不可少?
很多刚接触砂型3D打印的铸造同行都会有一个疑问: 砂型明明是机器一层一层打印出来的,为什么打印完成之后,还要花大量时间、人力去清砂?
今天我们就把这个底层逻辑讲清楚。
不妨先思考一个问题:砂型3D打印设备的工作箱内,这么多砂料里,真正固化成型为砂型、砂芯的,占比到底有多少?
拿一台成型尺寸1800×1000×700mm的设备举例,整套工作箱容积可达1.26m3。当整箱砂铺满之后,并不是所有砂粒都会固化成为我们需要的铸件砂型。
粘结剂喷射式砂型打印的原理很简单:设备按照三维模型切片数据,只在指定区域精准喷射粘结剂。只有被粘结剂浸润、发生固化反应的砂粒,才会粘结成型,形成我们设计好的砂型、砂芯结构。箱体里其余绝大部分砂料,始终保持松散干燥的状态,填满砂型外部、内腔、深流道、夹层以及悬空结构下方。
看到这里不少人会问:既然这些砂子最后都要清理掉,打印的时候直接去掉不就行了? 这恰恰是粘结剂喷射砂型打印极具竞争力的特点——松散干砂充当天然自支撑结构。
在加工复杂铸件砂芯时,像薄壁结构、细长筋条、异形水冷流道、叶轮流道、夹层内腔这类悬空结构,下层的散砂可以持续承托上层砂层,打印过程中不需要像光固化、金属增材制造工艺那样额外设计实体支撑,省去支撑建模、后期切割拆除的工作量。也正是依托散砂自支撑这个特性,很多一体化、高复杂度的砂芯,才能直接一次性打印成型,这也是传统模具制芯很难做到的。
有利就有弊。 散砂在打印阶段是“免费支撑”,等到打印结束,它就变成了包裹在砂型内外、藏在狭小内腔里的待清理余砂。
如果一箱排版数十件砂芯,零件排布紧凑,砂芯之间缝隙小、内腔互相交错,人工清砂的压力会急剧上升。 工人依靠气枪、铜棒、敲锤一点点掏砂、振砂,不仅劳动强度大,作业环境粉尘多,更关键的是,清砂速度很难跟上前端打印产能。
砂型打印机可以24小时不间断铺砂、喷射生产,清砂工序一旦跟不上,就会变成整条产线的瓶颈,大量成型砂型堆积等待,占用车间场地,拉长交付周期。
除此之外,人工操作还有一个很难规避的痛点:力度不好把控。薄壁、细筋、细小流道、转角位置本身强度偏低,敲击过重、高压气流直吹,很容易造成砂芯崩角、开裂、流道堵砂。一旦砂芯受损,后续浇注出来的铸件直接报废,前面配料、打印、等待的成本全部付诸东流。
也正是看到了行业这个长期痛点,海外头部厂商如ExOne,很早就开始布局自动清砂装备的研发。但进口设备价格高昂,柔性适配性偏弱,很难适配国内铸造厂多品种、小批量、砂型结构多变的生产模式。不少铸造厂虽然前端实现了砂型打印自动化,后处理依旧离不开人工兜底,自动化链条在这里断开。
针对行业这一共性难题,国恒科技自研产线式清砂生产线,直击砂型3D打印后处理堵点,把传统依靠人工的清砂作业,升级为流水线式智能自动化生产。主要包括3D打印砂型清砂房、轨道式烤箱、滚轴式砂型精清台。助理微信cmz_go
砂型3D打印,依靠散砂自支撑实现复杂结构的低成本成型;而国恒科技自研产线式清砂生产线,就是补齐这项工艺后处理短板的关键方案,帮助铸造企业打通数字化打印、智能清砂、砂料循环的全链路智能化,真正释放砂型3D打印的产能优势。

 客服MM 小陈