服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
一张图纸上标了Ra0.8,车间却按 Ra3.2 的工艺报了价——不是师傅偷懒,而是很多设计者对“这个 Ra 到底对应什么加工方式、要花多少代价”缺乏一张清晰的对照图。
表面粗糙度Ra 不是孤立的美学指标。它直接绑定了加工工序的数量、刀具路径的密度、检测的成本,以及最终报价单上的数字。把 Ra 标对,比把 Ra 标低重要得多。
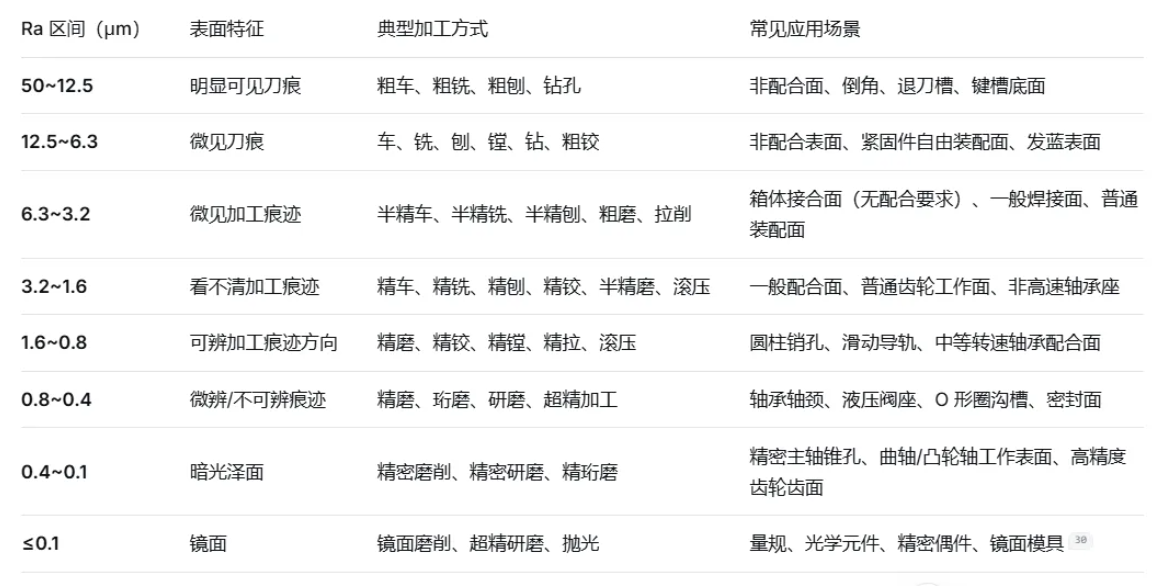
一张速查表:什么Ra,对应什么加工方式
下表按典型经济加工范围整理,不是“极限能力”,而是“正常生产条件下稳定做到、且成本合理的范围”。实际会因材料、刀具、机床刚性和批量浮动。
几个容易混淆的点先说明:
钻孔的Ra 通常落在 12.5~6.3 μm 量级,但钻削的“能力下限”可以到 12.5 以下——这里的区别在于“钻完不铰”还是“钻后铰”。单独钻孔的经济粗糙度一般在 Ra12.5 附近;钻—铰可以进入 1.6~3.2;钻—粗铰—精铰才能稳定做到 0.8~1.6。选加工方式时看的不是单道工序的“极限”,而是完整工艺路线的终点。
磨削同理。“磨一下”和“精磨”是两个成本量级。普通外圆磨削的经济区间大致在 Ra0.8~0.1,但半精磨的经济值通常标在 0.63~2.5,精磨才进入 0.16~1.25。图纸写 Ra0.4,工艺上大概率不会停在“磨一道”就交活。
读这张表的关键:看的是“经济粗糙度”,不是“极限粗糙度”
很多手册会列出某种加工方法“可达”的 Ra 下限,比如精细车“可达 Ra0.025”,镜面磨削“可达 Ra0.01 以下”。这些数字本身没错,但它们是在特定材料、特定刀具、特定机床状态下、以牺牲效率为代价实现的,不是常规生产中的经济选择。
设计时真正该对标的是经济粗糙度——在正常批量、正常刀具寿命、正常检测手段下,不需要额外堆工序就能稳定落在的区间。用极限值做设计基准,相当于默认每一件都按“试切件”的成本来制造。
一个粗略但实用的规律是:Ra 每降一档(大约减半),加工成本不是线性增加的。 从 Ra3.2 降到 Ra1.6,成本可能增加 20% 左右;但从 Ra1.6 再降到 Ra0.4,成本差距可以拉到 3~5 倍。Ra0.8 相对 Ra3.2 的基准,在某些 CNC 加工场景中直接意味着报价翻倍。
成本提醒:低 Ra 的代价藏在“工序链”里,不在单价里
表面粗糙度对成本的影响,主要不是“切得慢一点”那么简单,而是触发了一整套工艺路线的升级。
Ra3.2 通常一道精铣或精车就能覆盖。要稳定做到 Ra0.8,往往需要从“精加工”切换到“精加工 + 磨削/研磨”,或者至少把切削参数压到进给量很小、转速很高的区间,换来的是一把刀加工不了几个件、检测频次成倍上升、废品率也随之抬高。有制造端的数据显示,Ra0.8 相比 Ra1.6,仅切削时间和刀具成本就可能带来 25%~35% 的件单价上升,废品率也会增加若干个百分点。如果整张图纸不分功能面和非功能面,全部统一标 Ra0.8,多出来的成本不是百分之几,而是成倍。
更隐蔽的陷阱是过标注。相当比例的Ra0.8 标注,对应的功能需求其实 Ra3.2 就能满足——比如只是需要“贴合干净”的安装面,或者不参与相对运动的定位面。制造端常见的反馈是:当图纸把 Ra0.8 不加区分地标在大量非关键面上时,仅表面处理这一项的报价就可能比实际需要高出 30%~60%。
避坑指南:四个最容易标错的地方
第一,把“配合面”一律标成 Ra0.8。
配合面的粗糙度要求取决于配合性质。一般过渡或间隙配合,Ra1.6~3.2 足够;只有过盈配合、高速重载轴承位、精密滑动配合,才需要进入 Ra0.8 以下。Timken 的轴承安装建议中,轴颈的常见要求是 Ra0.8~3.2,轴承座孔是 Ra1.6~6.3,并不是一律 0.8。标了 0.8 却按 3.2 的工艺制造,是图纸和实物之间最常见的“隐性偏差”之一。
第二,忽略材料对可达Ra 的“打折”效应。
同样的Ra 标注,铝合金和不锈钢的实际难度可以差一个等级。不锈钢 304 加工硬化倾向强、粘刀倾向大,同样的进给参数下容易生成积屑瘤,表面粗糙度会迅速恶化;如果照搬铝合金的参数做不锈钢,Ra 很容易从预期的水平飙到 1.6 以上。图纸标的是“结果”,但结果的可达性取决于材料是否给工艺留出了窗口。
第三,只标Ra,不标“在哪里”。
一张图纸上所有表面用一个Ra 符号统管,等于告诉制造端“全部按最难的那个做”。功能面、密封面、配合面、非配合面、外观面,应当分区标注。密封面控制在 Ra≤0.8,一般配合面 Ra1.6~3.2,非配合面 Ra6.3~12.5,是更接近制造现实的梯度。统一的低 Ra 不体现设计水平,只体现成本失控的风险。
第四,把“抛光/研磨”当成粗糙度的万能补丁。
抛光可以把Ra 降得很低,但它不保证尺寸精度,也不保证形状精度。对于有配合要求的表面,用抛光去“追”Ra 数值,可能粗糙度达标了,尺寸却飘出了公差带。研磨和珩磨之所以在精密配合面中不可替代,恰恰是因为它们能在微量去除材料的同时兼顾尺寸和形状,而抛光更偏向表面纹理的改善。
一句话收束:表面粗糙度的选型原则,不是“越光越好”,而是 在功能要求足够的前提下,选最大的 Ra。表的作用不是让你把每个值都记住,而是让你在落笔标注之前,先问一句:这个面的功能,真的需要我往下再走一道工序吗?
参考文献
1. 嘉立创 FA 机械设计手册,《不同加工方法可能达到的表面粗糙度 Ra 值》
2. 《互换性与测量技术基础》第 4 版,表 5-9“表面粗糙度的表面微观特征、经济加工方法和应用举例”
3. 磨料磨具网,《外圆表面的加工方法和加工方案》(车削各阶段 Ra 范围)
4. 魔猴网,《机床的各种加工方法能达到的公差等级》
5. 超星课程,《典型孔加工方案》《典型平面加工方案》
6. RapidDirect,《表面粗糙度圖表:加工標準和經濟高效表面處理的工程指南》(成本与过标注数据)
7. Xometry,《为 CNC 加工选择合适的表面粗糙度》(Ra 档位与价格增量)
8. 来图家,《Ra0.4、Ra0.8、Ra1.6,精密零件粗糙度怎么标才合理?》(成本非线性关系)
9. Whole-Spec,《Ra 系列规格表》/ 密封与配合面推荐值
10. 伟迈特 CNC 加工,《铝合金与不锈钢切削参数差异》(材料对可达 Ra 的影响)

 客服MM 小陈