服务热线
传真:0757-82268029
邮箱:guohengkeji@industry-cm.com
地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层
导语: 做砂型3D打印的铸造厂,几乎都绕不开一个痛点:打印余砂、浇注落砂一大堆,原砂价格越来越贵,固废处置成本逐年上涨。很多老板心里都在问:3DP旧砂到底能不能回打印机继续打印?直接回用行不行?要怎么处理才不会出气孔、塌型、强度不稳?今天这篇,把行业实操逻辑、再生路线、配比方案、质检红线一次性说清楚。
很多人有一个误区:砂型3D打印的砂型是一次性的,但是砂子本身,是可以循环再生使用的。 但重点一句话:不是所有旧砂都能直接回机,未经处理直接回用,大概率踩坑。
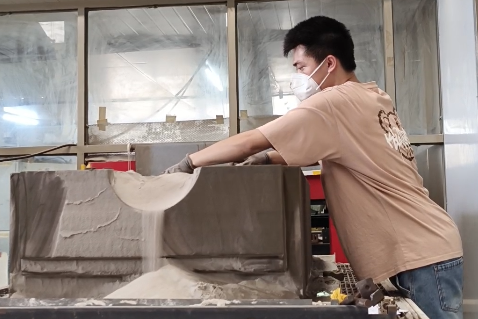
很多工厂把两种砂混在一起回收,质量时好时坏,根源就在这里: ? 第一种:打印后未喷墨固化的散砂(铺砂余砂)就是铺砂过程里,没有被树脂、固化剂喷到的松散砂子。 这种砂杂质少、残粘结剂极低,经过简单筛分、除粉、控湿,可以直接回打印机循环使用,是性价比最高的一类回收砂。
?? 第二种:浇注落砂(已经固化、经过高温浇注的砂块)砂型被金属液烘烤、粘结剂高温分解、砂粒表面附着残碳、残树脂、碱金属杂质,还有烧结结块、金属碎屑。这类砂绝对不能直接打碎就上机打印,必须经过再生处理,否则酸耗值飙升、发气量超标、砂型强度暴跌、铸件气孔缺陷批量爆发。
目前行业成熟的三条再生路线,适配不同规模、不同预算、不同铸件要求:
| 再生方式 | 原理 | 再生率 | 适合场景 | 优缺点 |
|---|---|---|---|---|
| 机械再生(干法摩擦再生) | 破碎、磁选、摩擦擦洗,剥离砂粒表面残留树脂膜,风选除微粉 | 70%–85% | 呋喃树脂体系、中小批量、铝件、普通铸铁件 | 投入低、能耗低;缺点是砂粒容易磨圆、微粉多,长期循环粒度变差,适合掺配使用 |
| 热法再生 | 600–800℃高温氧化灼烧,烧掉砂粒表面有机粘结剂残膜,冷却筛分 | 90%–95% | 高端铸件、缸体缸盖、精密液压件、对发气量、气孔敏感的产品 | 再生砂洁净度高,性能接近新砂;缺点是设备投入大、能耗高,温度控制不好容易过烧破坏砂粒表面 |
| 湿法再生 | 水洗脱膜、除碱、除残催化剂,烘干筛分 | 90%以上 | 大批量、无机粘结剂体系、碱污染严重的旧砂 | 除碱效果强;缺点是配套污水处理,环评压力大,大部分3DP呋喃线很少选用 |
行业共识:再生砂≠100%替代新砂,绝大多数工厂采用再生砂+新砂掺混使用的方案,稳定可控。
配比没有万能公式,核心看再生砂检测指标(灼减量LOI、酸耗值、粒度、微粉、水分)。 给大家一个行业常用参考区间(呋喃树脂3DP体系):
优质热法再生砂,指标合格:再生砂占比 50%~70%,搭配30%~50%新砂
普通机械再生砂:建议控制在 20%~30%以内,新砂70%以上;有试验数据验证,30%掺配比例是比较稳妥的工艺窗口,砂型强度下降可控
再生砂指标差、灼减量、酸耗值超标:不建议直接掺进打印砂,降级用作背砂、填充砂,不再上机打印
?? 重要提醒:比例越高,越要同步微调树脂、固化剂喷量;酸耗值偏高时,固化剂用量要适当补偿,不然固化慢、软塌、起砂。
很多工厂只看粒度,忽略酸耗值,最后批量翻车。再生砂上机前,这几项必须常态化检测:
灼减量LOI:代表残树脂、残碳含量。LOI偏高 → 发气量飙升,铸件气孔;内控一般建议≤1.5%,高端件控制更低
酸耗值:呋喃体系头号杀手。砂里面碱性杂质会消耗酸性固化剂,酸耗值高,固化剂加够了也固化不良、砂型强度不稳,是最容易被忽略的指标
微粉/含泥量:微粉过多,砂子流动性变差、铺砂不均、透气性下降,同样加剧气孔风险
水分:再生砂水分必须严控,水分高会阻碍酸固化反应,打印砂型发软、存放稳定性差
一句话总结检测逻辑:粒度决定铺砂,酸耗值决定固化,灼减量决定气孔风险。
? 落砂和打印余砂混收混处理:余砂本来很好,被高温落砂污染,整批砂废掉
? 只破碎不除铁、不除烧结壳:金属碎屑进入打印机,划伤铺砂辊、堵喷头、磨损砂输送管路
? 一味拉高再生砂比例,省砂钱却赔铸件废品成本:气孔、渗砂、砂芯断裂,得不偿失
? 再生砂长期循环不补新砂:粒度持续劣化、微粉累积,砂系统慢慢“死掉”
? 再生砂冷却不到位直接回机:高温砂会加速树脂提前反应,打印过程提前固化、堵喷头
不少中小型铸造厂,上一套热法再生设备投入压力大,给两个稳妥方案:
分开回收:打印未固化余砂单独收集、筛分除粉,直接回机;浇注落砂打包外送专业砂再生厂家处理,回购再生砂回来掺配
降级使用:不合格再生砂不再用于3DP打印砂型,用作传统自硬砂背砂、填充砂,实现资源化,减少固废量、降低处置费
3DP旧砂能用,但不能乱用:
未固化铺砂余砂:简单筛分控湿,优先直接回用;
浇注落砂:必须再生处理,优先热法/机械再生;
再生砂优先掺混使用,不要盲目100%替代新砂;
回用的核心不是“省砂子”,而是稳定指标、控制缺陷,在砂成本和铸件良率之间找到平衡点。
3DP砂型打印的成本优势,一半来自无模化,另一半,就藏在这套稳定的旧砂循环系统里。做好砂管理,才是长期降本的关键。
你们厂里3DP旧砂是怎么处理的?是直接回机,还是外发再生?欢迎在评论区交流配比和踩坑经验!

 客服MM 小陈