技术服务 Industry News

当前位置:首页>行业热点>砂型3D...

服务热线

0757-82268029

佛山市国恒网络科技有限公司

传真:0757-82268029

邮箱:guohengkeji@industry-cm.com

网址:http://www.industry-cm.com

地址:广东省佛山市禅城区三友南路17号泛家居电商创意园6号楼F座二层

砂型3D打印走向量产,最后一关不在打印头,在清砂工位

创建时间:2026-11-18   来源:  阅读量:5
0
不少铸造厂上砂型3D打印,最先盯的是打印速度:一层铺多久、一天能出多少型。可真到批量排产才发现,卡住整条线的往往不是打印头,而是后段那道清砂工位。

样件阶段,一两个砂型慢慢清、反复修,问题还不明显;一旦转向规模化量产,清不净、清损高、出砂跟不上节奏,前面打印得再快,浇注工位照样接不住。

01 千亿赛道,后处理需求跟着渗透率一起涨
国内铸造厂约2.6万家,砂型铸件是一个千亿级赛道。随着砂型3D打印设备在车间里逐步铺开,设备渗透率每提升一分,配套的后处理需求就会跟着同步上涨。

但要清醒地看到:渗透率不等于产能。买进来的打印设备能不能真正转化为交货能力,不只取决于打印环节本身,还取决于打印出来的砂型能不能及时、合格地流到下一道工序。后处理这一环跟不上,设备投入就很难变成稳定产出。

02 清砂工位,为什么成了量产瓶颈
传统做法里,打印固化后的砂型、砂芯往往要吊装转运到单独的清砂房,靠人工敲、刷、反复翻转来清理。行业资料显示,中等复杂度的砂型,单件人工清砂往往要耗时数十分钟;转运等待、反复吊装翻转,又进一步拉长了周期。

落到实际车间,矛盾集中在三件事上:

一是清不净。砂芯内腔封闭、开口小,残砂容易卡在死角里,人工工具很难掏到位;残砂留在型腔中,直接影响后续浇注质量。

二是清损高。3D打印砂型本身壁薄、强度有限,吊装、翻转、敲击清理的过程中容易磕碰撞损,一旦破损就要返修甚至报废,本就紧张的产能再打折扣。

三是跟不上节拍。打印机一层一层稳定输出,清砂却依赖人手一件一件处理;清砂区堆起在制品,浇注工位等米下锅,整条产线的节奏就压在了这道工序上。


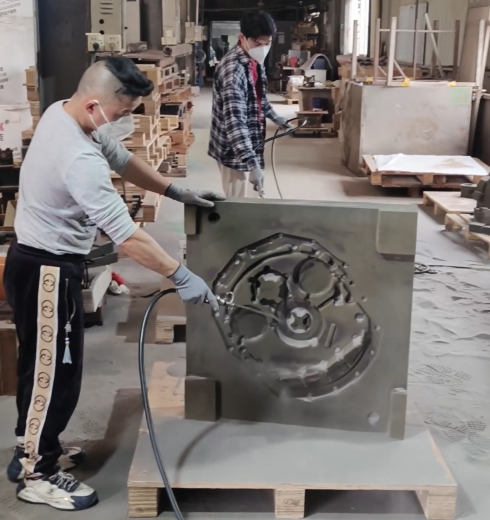
图1:产线上流转的砂型与清砂工位

换句话说,量产阶段比拼的不是单点快,而是前后工序能不能衔接上。清砂这道关口通不过,打印端的效率就释放不出来。

03 把清砂接上打印节拍:产线式清砂设备
我们在铸造行业深耕二十余年,一直在琢磨同一个问题:怎么把清砂速度提上来,让清砂节拍跟得上砂型打印节拍,而不是让后道工序等着前道。

围绕这个目标,经过多年自研打磨,我们推出了产线式清砂设备,把清砂从过去独立、零散的人工环节,纳入产线上连续衔接的一环,为砂型3D打印配套补齐后处理短板。

设备面向的正是车间里最现实的几类痛点:减少人工反复吊装翻转带来的磕碰清损,缩短转运和等待周期,让成型砂型的清理更省心、更高效,跟上产线流转的节奏。对于正从样件验证转向小批量、批量生产的铸造厂,以及计划对3D打印产线做后处理升级的车间,这一环值得提前布局。

清砂这道关,看似在打印之后,实则决定了打印成果能不能稳稳交到浇注工位手里。

打印决定能不能做出来,清砂决定能不能批量交出去。

如果您的车间正从样件走向批量,或正在规划3D打印产线的后处理配套,欢迎交流137249??1?22?,我们可结合砂型类型与产线节拍,提供产线式清砂设备的方案思路。


联系客服

在线客服